Pultrusión: proceso, parámetros y ventajas
Guía completa del proceso de pultrusión: desbobinado de fibra, impregnación en resina, preformado, curado térmico y corte por tracción, con los parámetros clave (velocidad de tracción, temperatura de curado, contenido de resina) y sus ventajas y aplicaciones.
La pultrusión es el proceso continuo más habitual para fabricar composites (refuerzos de fibra de vidrio o de carbono con matriz de resina). Mediante una secuencia continua de tracción, impregnación, conformado, curado y corte, produce perfiles lineales de sección constante con alta eficiencia. La clave está en controlar con precisión la impregnación y la velocidad de curado para garantizar propiedades estables.
1. Flujo del proceso
Desbobinado del refuerzo: desde el creel se extraen mechas continuas de fibra (vidrio, carbono) o fieltros. Un sistema de control de tensión mantiene la tensión constante para evitar holguras o roturas y asegurar una impregnación uniforme.
Impregnación en resina: las mechas pasan al baño de resina líquida (epoxi, poliéster insaturado, etc.), que debe envolver bien la fibra. Los rodillos guía ordenan las fibras para que cada una absorba resina de forma homogénea; se controla el tiempo de inmersión para evitar exceso o falta de resina.
Preformado y eliminación del exceso: la fibra impregnada entra en el molde de preformado, cuya cavidad reproduce la sección del perfil (algo mayor). Allí se elimina el exceso de resina y las burbujas, y las fibras se orientan según el diseño para preparar el curado.
Curado térmico: el conjunto fibra-resina pasa al molde de curado, calentado por resistencia eléctrica o aceite térmico a la temperatura fijada (normalmente 80—160 °C según la resina). La resina retícula y cura de forma progresiva; el tiempo de curado debe ajustarse a la velocidad de tracción para que el perfil salga totalmente curado.
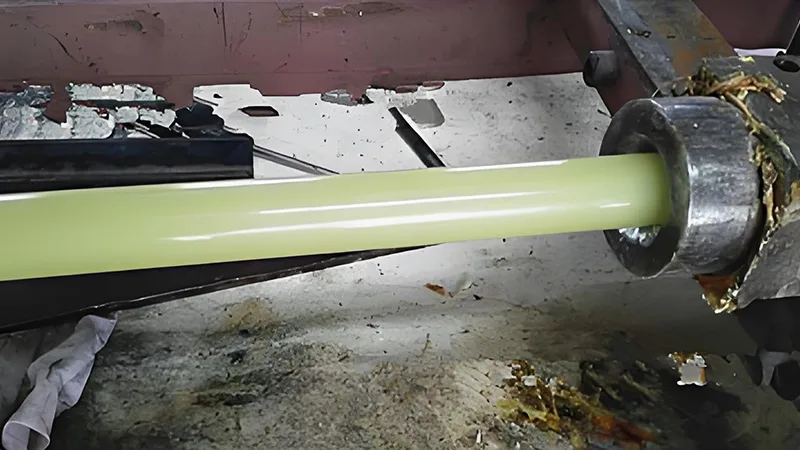
Tracción y corte: el perfil curado se extrae de forma continua con un tractor (habitualmente de orugas, para una tracción más uniforme) y una cortadora automática lo corta a la longitud programada.
2. Parámetros clave
Velocidad de tracción: debe coordinarse con el curado; si es excesiva, el perfil cura mal, y si es demasiado baja, cae la productividad. Según las características de la resina, suele fijarse entre 0,5 y 5 m/min.
Temperatura de curado: conviene controlarla por etapas (primero una precura a baja temperatura y después el curado completo a alta), para evitar que una temperatura excesiva degrade la resina o que una temperatura baja alargue demasiado el curado.
Contenido de resina: se regula con la presión de compresión del molde de preformado y el nivel del baño. Suele ser del 30 %—50 % y determina directamente la resistencia y la resistencia a la corrosión del perfil.
3. Ventajas y aplicaciones
Destaca por su alto grado de automatización, producción continua y gran eficiencia; los perfiles presentan fibras bien alineadas, alta resistencia, buena homogeneidad y poco desperdicio de material. Se emplea sobre todo en perfiles lineales de sección constante, como tuberías anticorrosivas de FRP, bandejas portacables, perfiles de construcción o varillas de refuerzo de palas eólicas, con amplia presencia en los sectores químico, de la construcción, de las energías renovables y del transporte.
¿Necesita asesoramiento sobre la configuración de la máquina?
Deje su información y un ingeniero se pondrá en contacto dentro de 12 horas.