Perfiles pultruidos de poliuretano alifático sin recubrimiento: producción continua con inyección en molde cerrado
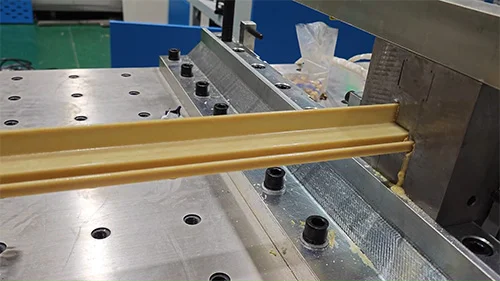
El poliuretano alifático no contiene anillos bencénicos: resiste los rayos UV y no amarillea, por lo que el perfil sale de línea listo para usar sin recubrimiento. La clave está en la precisión de dosificación, el transporte hermético y la estabilidad continua de la inyección en molde cerrado.
Los perfiles para exterior están expuestos de forma permanente a los rayos UV, la lluvia y los ciclos térmicos. Lo habitual es extruir o pultruir y después aplicar una capa de pintura. El recubrimiento retrasa el envejecimiento, pero añade operaciones y emisiones de COV, y cualquier arañazo se convierte en el punto de partida del deterioro. El poliuretano alifático sigue otro camino: el material es resistente por sí mismo y el perfil se usa directamente al salir de línea, eliminando todo el proceso de pintado.
Por qué el sistema alifático permite prescindir del recubrimiento
El poliuretano aromático convencional contiene anillos bencénicos en su estructura molecular, y estos sufren fotooxidación bajo la radiación UV: el resultado visible es amarilleamiento, pulverización y pérdida de brillo en la superficie. El poliuretano alifático emplea un sistema de isocianato sin anillos bencénicos, con una estabilidad fotoquímica muy superior; el color y el acabado se mantienen estables en exterior a largo plazo, sin necesidad de una capa que "blinde" contra los UV.
Además, el sistema de poliuretano aporta buena tenacidad y baja contracción de curado, con una interfaz muy unida a la fibra de vidrio y una superficie densa y con pocos poros. Solo con una calidad superficial así tiene sentido hablar de ausencia de recubrimiento.
Un material resistente no garantiza un producto resistente
Por muy buena que sea la resina, si en la inyección entran burbujas, humedad o se produce un error de dosificación, la superficie del producto presentará burbujas, fibras secas, marcas de flujo y diferencias de color. Estos defectos no se corrigen con la formulación: obligan a lijar y pintar como retoque, y el ahorro del recubrimiento desaparece.
Dicho de otro modo: la ausencia de recubrimiento no depende de una propiedad aislada del material, sino de la estabilidad de toda la línea de pultrusión, en especial de la dosificación, la mezcla y el transporte de la resina bicomponente.
Tres indicadores clave en la inyección en molde cerrado
Precisión de dosificación. Una desviación en la proporción de los componentes A y B del poliuretano se refleja directamente en el curado y en el acabado: si la proporción es baja, el curado es insuficiente y la superficie queda pegajosa; si es alta, el material se vuelve frágil y agrieta con facilidad. Los sistemas bicomponente controlados por PLC suelen alcanzar una precisión de ±1 % y deben mantenerla sin deriva en funcionamiento prolongado.
Transporte hermético. El poliuretano es sensible a la humedad: si la resina entra en contacto con el aire durante el transporte, absorbe humedad y genera burbujas y curados anómalos. La inyección en molde cerrado mantiene la resina confinada desde el depósito hasta el molde, evitando el contacto con el aire y reduciendo el impacto de los volátiles en el ambiente de la planta.
Funcionamiento continuo. La pultrusión es un proceso continuo: cualquier fluctuación de presión o pulsación de caudal en la inyección genera defectos periódicos en el perfil. Solo con dosificación servo y control de presión en lazo cerrado se logra un caudal estable y una sección constante en producción ininterrumpida de 24 horas.
Aplicaciones donde conviene priorizarlo
Marcos de módulos fotovoltaicos: requieren resistencia a la intemperie y a la corrosión a largo plazo y permiten ahorrar el coste de pintado.
Perfiles para puertas y ventanas: alta exigencia de estabilidad de color, sin amarilleamiento en superficies vistas.
Bandejas y soportes portacables: uso en exterior o ambientes húmedos, donde interesan ciclos de mantenimiento largos.
Perfiles de fibra de carbono y otros pultruidos de altas prestaciones: la calidad superficial influye directamente en el montaje y el aspecto final.
Recomendaciones antes de arrancar
Confirme primero la vida útil de la resina y la ventana de temperatura del molde, y después fije la presión de inyección y la velocidad de línea; no aplique los mismos parámetros a todos los sistemas.
En las primeras pruebas de molde, revise la superficie: las burbujas, las fibras secas y las marcas de flujo suelen aparecer en los primeros diez o quince minutos.
Registre de forma trazable la proporción, la temperatura de la resina y la presión; así tendrá una referencia cuando aparezcan diferencias de color entre lotes.
Limpie la cabeza de mezcla tras cada parada: si el poliuretano gelifica en la cámara, el coste de desmontaje y limpieza supera con creces el del mantenimiento rutinario.
La ausencia de recubrimiento no es un argumento de venta de un material aislado, sino el resultado de combinar el sistema de resina con el proceso de inyección. En una línea de pultrusión, elegir bien la resina es solo el primer paso: solo controlando la dosificación bicomponente, el confinamiento y la estabilidad continua se consigue fabricar perfiles sin recubrimiento de forma realmente estable.
¿Necesita asesoramiento sobre la configuración de la máquina?
Deje su información y un ingeniero se pondrá en contacto dentro de 12 horas.