Mezcla estática vs. dinámica en dosificadores de dos componentes: diferencias y cómo elegir
La mezcla estática corta el adhesivo con la presión de suministro; la dinámica lo dispersa con un rotor motorizado. Cambian la relación de mezcla admisible, la viscosidad y la vida del consumible. Aquí tienes una tabla comparativa, los criterios de selección y una prueba de mezcla previa a la puesta en marcha.
Cuando cambias el adhesivo en una misma línea y la dosificación empieza a salir irregular, muchas veces el problema no está en el dosificador, sino en haber elegido mal el tubo de mezcla. La mezcla estática y la dinámica parecen lo mismo: ambas hacen pasar los componentes A y B por un tramo de tubo hasta homogeneizarlos. Pero la fuerza que mezcla, la relación de mezcla que admiten y el ritmo de mantenimiento son completamente distintos. Aclarar estas diferencias antes de elegir ahorra muchas horas de ajuste de parámetros después.
La fuente de energía define dos enfoques técnicos
La mezcla estática es «pasiva»: el tubo contiene una serie de álabes helicoidales fijos, alternando giro a derecha e izquierda. El adhesivo avanza impulsado por la presión de suministro y, a cada tramo de álabes, se divide, gira y vuelve a unirse, sumando capas hasta completar la mezcla. No hay piezas móviles ni alimentación eléctrica.
La mezcla dinámica es «activa»: en la cámara hay un rotor agitador que un motor hace girar a alta velocidad, habitualmente miles de revoluciones por minuto, y que dispersa y fusiona ambos componentes por cizallamiento forzado. La energía viene del motor, no de la presión del fluido.
En una frase: la estática mezcla «cortando con la geometría»; la dinámica, «agitando con rotación».
La longitud ya da pistas
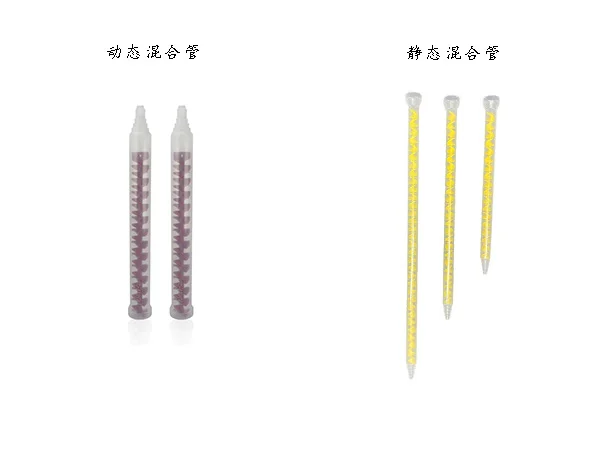
El tubo estático suele ser más largo, en torno a 38 cm en las medidas habituales; el dinámico es más corto, unos 18 cm. La lógica interna de los álabes es parecida en ambos: alternan giro a derecha e izquierda para cortar y recombinar. La diferencia real está en la fuerza motriz: la presión del flujo en un caso, las revoluciones del motor en el otro.
Un detalle que se pasa por alto: cuanto más largo es el tubo estático, mayor es la pérdida de carga a lo largo del recorrido. Con adhesivos de alta viscosidad y tubos largos, la bomba debe vencer esa resistencia adicional y el caudal real puede quedar por debajo del valor ajustado; conviene incluir un margen de presión en el cálculo.
Relación de mezcla y viscosidad: la base de la decisión
La mezcla estática va bien con sistemas de proporción cercana y viscosidad baja o media, como 1:1 o 2:1. La condición es que las viscosidades de ambos componentes no difieran demasiado: si uno es muy espeso y el otro muy fluido, avanzan a velocidades distintas, los álabes no los cortan de forma sincronizada y el adhesivo sale con vetas y zonas mal curadas.
La mezcla dinámica está pensada justamente para proporciones muy dispares o alta viscosidad: admite 4:1, 5:1, 10:1 e incluso 10:3. En estos sistemas la resina es espesa y el endurecedor fluido; el rotor cizalla a alta velocidad en cuanto el adhesivo entra en la cámara, dispersa ambos componentes a la vez y la homogeneidad resulta más controlable.
Coste del consumible: no mires solo el precio unitario, mira la frecuencia de cambio
Un adhesivo 1:1 también se mezcla bien en modo dinámico, pero a largo plazo no compensa. El núcleo agitador gira a alta velocidad y el desgaste del husillo y de las juntas de la válvula supera con creces al del tubo estático. En producción continua, el tubo estático suele durar entre 15 y 30 días; el dinámico necesita cambio cada 7 a 15 días.
Hay otro punto que se olvida: el enganche del agitador dinámico, sometido a giro constante a alta velocidad, puede fatigarse y romperse. Si se parte dentro de la cámara de mezcla, la limpieza y el tiempo de parada cuestan mucho más que un tubo. Conviene incluir el núcleo agitador, las juntas y el enganche en la lista de inspección: escuchar ruidos anómalos y revisar vibraciones por turno, y desmontar para inspeccionar cada semana.
| Concepto | Mezcla estática | Mezcla dinámica |
|---|---|---|
| Fuente de energía | Presión de suministro, sin piezas móviles | Motor que hace girar el rotor a alta velocidad |
| Longitud habitual | Aprox. 38 cm | Aprox. 18 cm |
| Relación de mezcla | Proporciones cercanas: 1:1, 2:1, etc. | Proporciones dispares: 4:1, 5:1, 10:1, 10:3, etc. |
| Viscosidad del adhesivo | Baja o media, componentes similares | Alta, o gran diferencia de viscosidad entre componentes |
| Vida del consumible | Unos 15–30 días | Unos 7–15 días |
| Punto clave de mantenimiento | Cambiar el tubo de mezcla según calendario | Fatiga del núcleo agitador, juntas y enganche |
Caudal y adaptación al proceso
En velocidad de dosificación no hay diferencia sustancial: el caudal lo marca la bomba de suministro, no el tipo de mezcla. Donde sí se nota es en la adaptación al proceso:
Sistemas con carga (polvo térmico, alúmina, fibra de vidrio, etc.): exigen mucho cizallamiento y la mezcla dinámica es más estable, pero las juntas se desgastan antes y hay que acortar el intervalo de inspección;
Adhesivos de curado rápido y lotes pequeños con muchos productos: el tubo estático se cambia rápido y se limpia fácil, con poca pérdida por parada;
Alta viscosidad con recorridos largos: vigila la pérdida de carga del tubo estático y, si hace falta, acorta el tubo o sube la presión de suministro;
Líneas grandes en continuo: no compares solo el precio del consumible; incluye el coste del tiempo de parada por cambio de tubo.
Cuatro pasos para elegir el tipo de mezcla
Primero, la relación de mezcla. Hasta 2:1 con viscosidades parecidas, prioriza la estática; a partir de 4:1 o con diferencia clara de viscosidad, pasa directamente a la dinámica.
Después, las propiedades del adhesivo. Alta viscosidad, cargas o tendencia a sedimentar: la dinámica es más estable. Baja viscosidad y curado rápido: la estática da menos problemas.
Calcula el coste del ciclo de vida. Precio del tubo × frecuencia de cambio + tiempo de parada, en lugar de comparar solo el precio de compra.
Valora la capacidad de mantenimiento in situ. En talleres sin rutina de inspección ni repuestos, mejor la estática para evitar paradas imprevistas.
Haz una prueba de mezcla antes de arrancar
Las tablas de parámetros solo orientan; la validación final se hace con el adhesivo real. Recomendamos tres comprobaciones:
Dosifica una probeta de 10–20 cm y córtala longitudinalmente para ver si el color y el curado son uniformes, sin vetas ni burbujas;
Recoge adhesivo durante un tiempo fijo y pesa la muestra para compararla con la proporción teórica y confirmar que la dosificación no se ha desviado;
Anota la temperatura del adhesivo y la ambiente: los cambios de temperatura alteran la viscosidad y los mismos parámetros pueden dar resultados distintos en invierno y en verano.
Ningún tipo de mezcla es mejor en abstracto: lo que importa es que encaje con la relación de mezcla, la viscosidad y el ritmo de la línea. Si hay dudas, haz primero una prueba de mezcla con el adhesivo real y después define el modelo y el tubo; es mucho más fiable que decidir solo con el catálogo.
¿Necesita asesoramiento sobre la configuración de la máquina?
Deje su información y un ingeniero se pondrá en contacto dentro de 12 horas.