Precauciones en el vaciado al vacío de transformadores y transformadores de medida de alta tensión
El vaciado al vacío con resina epoxi es un proceso clave en la fabricación de transformadores y transformadores de medida de alta tensión. Garantiza un aislamiento denso y estable bajo alta tensión.
El vaciado al vacío con resina epoxi es un proceso clave en la fabricación de transformadores y transformadores de medida de alta tensión. Permite que el material aislante rellene uniformemente los huecos entre la bobina y el molde, formando tras el curado una estructura aislante densa que asegura la seguridad y estabilidad del producto bajo alta tensión prolongada. El proceso abarca la gestión de materiales, preparación del molde, control del vacío, operación de vaciado, curado y mantenimiento; cada etapa tiene puntos que merecen especial atención.
1. Gestión y preparación de materiales
Los materiales para el vaciado con resina epoxi no se usan directamente; requieren un tratamiento previo adecuado. El grado de sequedad de la resina, el endurecedor y las cargas influye directamente en la aparición de burbujas o puntos débiles en el producto. Si el material está húmedo, la humedad se vaporiza en el entorno de vacío y queda atrapada en el aislante curado, convirtiéndose en un riesgo para las propiedades eléctricas.
Por ello, los materiales deben almacenarse en un almacén seco y ventilado. Una vez abierto el envase, conviene usarlos cuanto antes; si no se agotan, deben sellarse herméticamente. Antes de usar, la resina y las cargas suelen precalentarse para eliminar la posible humedad. Asimismo, las impurezas mecánicas que puedan contener se eliminan mediante filtración, garantizando que el material que entra al sistema sea puro y homogéneo.
2. Precalentamiento del molde y la bobina
El precalentamiento del molde y la bobina suele pasarse por alto, pero influye notablemente en la calidad final. Un molde frío en contacto con resina caliente enfría rápidamente la resina en la superficie de contacto, reduciendo su fluidez e impidiendo que llene los huecos pequeños. Si la bobina conserva humedad o disolvente, al entrar en contacto con el material caliente se volatiliza y forma burbujas en el interior.
Por tanto, antes del vaciado, el molde y la bobina suelen introducirse en un horno a una temperatura adecuada y mantenerse el tiempo suficiente para que el calor penetre uniformemente. Tras el precalentamiento, la bobina debe montarse en el molde y vaciarse de inmediato, evitando que absorba humedad si se deja mucho tiempo al aire. La clave es que las temperaturas del molde, la bobina y el material de vaciado sean lo más parecidas posible, reduciendo los efectos adversos de las diferencias térmicas.
3. Establecimiento del entorno de vacío
El entorno de vacío es lo que distingue el vaciado al vacío con resina epoxi del vaciado a presión atmosférica. A alto vacío, los gases disueltos en el material y el aire introducido durante el mezclado se extraen; además, la resina penetra mejor en los intersticios finos entre espiras y capas de la bobina.
Durante la evacuación, hay que vigilar la velocidad de aumento del vacío y el nivel final alcanzado. Si el sistema de vacío tiene fugas o la bomba pierde rendimiento, no se eliminarán bien las burbujas. También debe observarse el nivel del material para evitar que un vacío excesivo volatilice componentes de bajo peso molecular y altere la proporción de la mezcla. Tras alcanzar el vacío, suele mantenerse un tiempo para desgasificar completamente antes de proceder al vaciado.
4. Puntos clave de la operación de vaciado
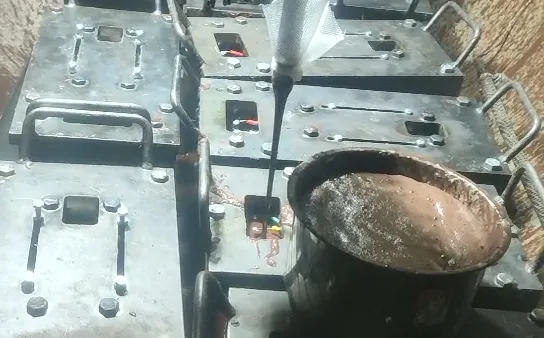
La operación de vaciado es la etapa más directa y la que más experiencia exige. Al verter la resina mezclada en el molde, la velocidad no debe ser demasiado alta, pues generaría turbulencias y arrastraría aire; ni demasiado baja, para evitar que la resina gelifique antes de tiempo. Lo habitual es dejar que la resina fluya lentamente por la pared interna del molde, de modo que el nivel suba de forma estable y el aire de la cavidad se expulse capa a capa.
En algunos procesos, tras hacer el vacío se introduce en el tanque un gas protector aislante a cierta presión antes del vaciado. La ventaja es que, en estructuras complejas con rincones de difícil llenado, el gas protector actúa como relleno y mejora el aislamiento tras el curado. Una vez completado el vaciado, a veces se realiza un segundo vacío breve para desgasificar por última vez la resina ya vertida.
5. Mantenimiento durante el curado
Tras el vaciado, no basta con dejar reposar la resina hasta que endurezca. El curado es la transición de líquido a sólido, durante la cual se produce contracción química y liberación de calor. Si la temperatura de curado es demasiado alta o el calentamiento demasiado rápido, las tensiones de contracción no se liberan a tiempo y generan microfisuras internas que, bajo alta tensión, se propagan hasta provocar la perforación del aislamiento.
Por eso, un programa de curado razonable suele emplear un calentamiento por etapas: la resina gelifica primero a baja temperatura y luego se sube gradualmente la temperatura para completar el curado. Todo el proceso debe durar el tiempo suficiente para que la resina reaccione por completo y alcance la resistencia mecánica y las propiedades eléctricas previstas. Tras el curado, se enfría lentamente hasta temperatura ambiente antes de desmoldar, evitando nuevas tensiones por diferencias térmicas bruscas.
6. Problemas frecuentes y su prevención
En el vaciado al vacío, los defectos de calidad más comunes son burbujas residuales, grietas superficiales y descargas parciales superiores a lo normal. Las burbujas suelen deberse a material húmedo, vacío insuficiente o velocidad de vaciado inadecuada; las grietas, a una curva de curado irracional o a un enfriamiento demasiado rápido; las descargas parciales excesivas, a microdefectos o impurezas en el aislante.
Ante estos problemas, la prevención es más importante que la reparación. Realizar la inspección de entrada y el tratamiento previo de los materiales, mantener el sistema de vacío en buen estado y controlar estrictamente la temperatura y el tiempo de vaciado y curado según el procedimiento son premisas básicas para garantizar la calidad. Además, conviene llevar un registro del proceso de cada lote para poder rastrear las causas ante cualquier incidencia y ajustar a tiempo.
7. Requisitos básicos del entorno de trabajo
El vaciado con resina epoxi exige ciertas condiciones ambientales. La humedad del aire es absorbida por el material, por lo que la humedad del taller debe mantenerse baja. Si la temperatura es demasiado baja, la viscosidad de la resina aumenta y la fluidez empeora, afectando al vaciado. Asimismo, la zona de vaciado debe mantenerse limpia para reducir las partículas de polvo en suspensión; si caen en la resina, se convierten en impurezas dentro del aislamiento.
Se recomienda equipar el taller de vaciado con dispositivos de control de temperatura y humedad, y limpiar y mantener periódicamente el entorno de trabajo. Los operarios deben llevar ropa antiestática y equipos de protección, tanto para su propia seguridad como para reducir la influencia humana en la limpieza del producto.
Todas las etapas del vaciado al vacío con resina epoxi están interrelacionadas; cualquier descuido puede afectar al aislamiento final y a la vida útil del producto. Para transformadores y transformadores de medida de alta tensión, que exigen una fiabilidad eléctrica extrema, la gestión del proceso requiere atención y acumulación constantes. Solo con una operación normalizada, observación minuciosa y registro puntual en el trabajo diario se puede garantizar la estabilidad a largo plazo de la calidad del producto.
¿Necesita asesoramiento sobre la configuración de la máquina?
Deje su información y un ingeniero se pondrá en contacto dentro de 12 horas.